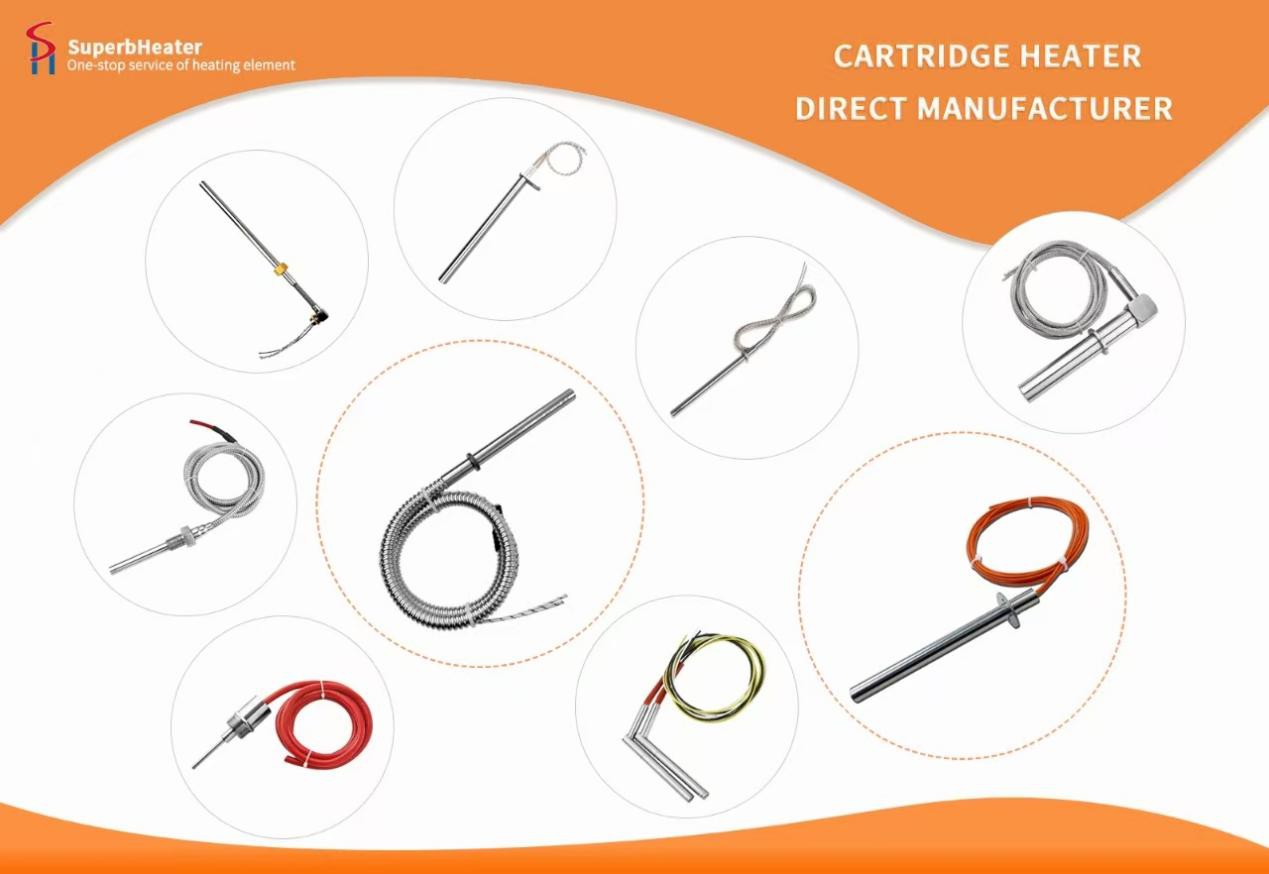
تولید گرمای یکنواخت به ندرت با نیازهای کاربردی مطابقت دارد. یک بخاری کارتریج 28 میلی متری در یک صفحه بلند یا قالب عمیق، الگوهای حرارتی ایجاد می کند که ساختار آن را بیش از نیازهای فرآیند منعکس می کند. سیم پیچ استاندارد وات ثابتی را در واحد طول تولید می کند، اما ابزار اطراف گرمای خود را از دست می دهد که لبه های آن به طور غیریکنواخت به محیط تابش می شود، مراکزی که از نظر حرارتی توسط مواد داغ اطراف عایق شده اند. نتیجه تغییر دما است که علیرغم کنترل دقیق قدرت بخاری، کیفیت محصول را به خطر می اندازد.
مهندسی چگالی وات سفارشی این عدم تطابق اساسی را برطرف می کند. در بخاریهای 28 میلیمتری، سطح مقطع قابلتوجهی- باعث میشود که الگوهای سیمپیچ پیچیدهای وجود داشته باشد که گام سیمپیچ مقاومت را در طول طول تغییر میدهد. سیمپیچهای سفتتر قدرت را در جایی متمرکز میکنند که تقاضای گرما بیشتر است. سیم پیچ های پراکنده در جاهایی که به گرمایش کمتری نیاز است خروجی را کاهش می دهند. این خیاطی یک عنصر گرمایشی ساده را به یک ابزار مدیریت حرارتی بهینه شده برای هندسه کاربردی خاص تبدیل می کند.
فرآیند مهندسی با تجزیه و تحلیل حرارتی آغاز می شود. مدلسازی المان محدود جزء گرمشده-قالب، صفحه، بشکه-الگوهای جریان گرما را تحت شرایط عملیاتی شناسایی میکند. شرایط مرزی شامل دمای عملیاتی، محیط محیط، خواص حرارتی مواد، و زمان لازم برای گرم کردن{4}}می باشد. تجزیه و تحلیل نشان می دهد که در کجا تلفات گرما رخ می دهد و در کجا گرمای اضافی با ورودی یکنواخت جمع می شود.
برای یک بخاری 28 میلیمتری به طول 400 میلیمتر در یک صفحه فولادی، پروفیلهای معمولی ممکن است چگالی وات را 25 درصد در 80 میلیمتر بیرونی در هر انتهایی که تلفات لبهها غالب است، افزایش دهد، تراکم یکنواخت را در بخشهای میانی حفظ کند، و شاید در خروجی سرب که پایانههای الکتریکی گرمایش موضعی ایجاد میکند، چگالی را اندکی کاهش دهد. الگوی خاص از نتایج مدلسازی ناشی میشود و از طریق آزمایش نمونه اولیه تأیید میشود.
ساخت بخاریهای 28 میلیمتری پیچدار سفارشی به تجهیزات تخصصی نیاز دارد. ماشینهای سیمپیچ کنترلشده با رایانه، گام را دقیقاً در طول طول تغییر میدهند، کشش و هندسه سیمپیچ را حفظ میکنند که عملکرد ثابت را تضمین میکند. راستیآزمایی شامل اندازهگیری مقاومت در نقاط مختلف، تصویربرداری حرارتی از نمونههای اولیه عملیاتی و بررسی مخرب واحدهای نمونه برای تأیید مشخصات مطابقت ساختار داخلی است.
با توجه به تجربه مهندسی حرارتی در تولید کامپوزیت و پردازش پلاستیک، بخاریهای 28 میلیمتری با پروفیل مناسب تغییرات دما را 60 تا 70 درصد در مقایسه با واحدهای یکنواخت در کاربردهای یکسان کاهش میدهند. صفحهای که تغییرات 15± درجه را با بخاریهای استاندارد نشان میدهد، معمولاً با نمایهسازی مناسب به 4-5 درجه میرسد. این بهبود مستقیماً به کاهش نرخ ضایعات، بهبود قوام محصول و حذف نقاط داغی که باعث تخریب موضعی بخاری می شود، ترجمه می شود.
ترموکوپلهای ساخته شده در موقعیتهای مختلف، عملکرد پروفایل را تأیید میکند. یک حسگر منفرد در انتهای سرب نمی تواند تشخیص دهد که آیا الگوی مورد نظر واقعاً در تمام طول رخ می دهد یا خیر. سنجش توزیع شده-دو یا سه ترموکوپل در هر بخاری 28 میلیمتری{5}}توزیع دما را آشکار میکند و تأیید میکند که سیمپیچ سفارشی اثرات حرارتی مدلسازی شده را ایجاد میکند. مغایرت ها نشان دهنده مفروضات مدل سازی هستند که نیاز به اصلاح دارند یا تغییرات تولیدی که نیاز به اصلاح دارند.
کنترل منطقه مزایای پروفایل را چند برابر می کند. یک صفحه بزرگ با استفاده از چهار بخاری 28 میلی متری با کنترل مستقل، که هر کدام با چگالی وات مناسب، یکنواختی را با کنترل تک نقطه ای غیرممکن می کند. سیستم کنترل با تنظیم توان برای هر منطقه به صورت جداگانه نقطه تنظیم را حفظ می کند، در حالی که پروفیل در هر بخاری نیازهای حرارتی محلی را برطرف می کند. این رویکرد سلسله مراتبی-کنترل منطقه به همراه پروفایل داخلی{6}}به مدیریت حرارتی در مقیاسهای چندگانه میپردازد.
اثرات جرم حرارتی پروفیل را برای کاربردهای چرخه ای پیچیده می کند. قالبی که برای چرخه تولید گرم می شود، سپس برای حذف قطعه سرد می شود، شرایط گذرا را تجربه می کند که در آن تجزیه و تحلیل حالت ثابت به طور کامل اعمال نمی شود. مدلسازی حرارتی دینامیکی پروفیلسازی را برای یک چرخه خاص بهینه میکند-شاید با تأکید بر گرمایش ناحیه انتهایی-در طول گرمایش اولیه-، سپس با نزدیک شدن به تعادل حرارتی تعدیل میکند. این مهندسی پیشرفته-تولید با حجم بالا را در جایی که زمان چرخه مستقیماً بر سودآوری تأثیر میگذارد، سود میبرد.
برنامه های مقاوم سازی چالش های خاصی را ارائه می دهند. صفحات موجود دارای الگوهای سوراخ و عمق ثابت هستند. نمایه سازی باید در این محدودیت ها کار کند، یا مهندسی باید اصلاحات مکانیکی را توجیه کند. گاهی اوقات تجزیه و تحلیل نشان می دهد که جابجایی بخاری های 28 میلی متری به سوراخ های مختلف، یا افزودن واحدهای تکمیلی در موقعیت های استفاده نشده، عملکرد را بیشتر از پروفایل به تنهایی بهبود می بخشد. تلاش مهندسی برای بهینه سازی تاسیسات موجود اغلب پیشرفت های شگفت انگیزی را به همراه دارد.
تجزیه و تحلیل هزینه پروفایل های سفارشی معمولاً 30 تا 50 درصد حق بیمه را نسبت به بخاری های استاندارد 28 میلی متری نشان می دهد. برای سیستمی که به شش بخاری نیاز دارد، این ممکن است نشان دهنده 3000 تا 5000 سرمایه گذاری اضافی باشد. در برابر هزینه تجهیزات 100000-200000 و مزایای کیفی ناشی از یکنواختی بهبود یافته، این حق بیمه به سرعت از طریق کاهش ضایعات و افزایش عمر گرمکن از نقاط داغ حذف شده بهبود می یابد.
انتخاب بین بخاری های استاندارد و پروفیلی 28 میلی متری باید بر اساس الزامات کاربردی باشد نه اینکه کمترین هزینه اولیه را پیش فرض داشته باشد. مشخصات یکنواختی دما،-محصولات با ارزش بالا که در آن ضایعات گران است، یا محیط های حرارتی با عدم یکنواختی شدید، سرمایه گذاری مهندسی را توجیه می کند. برنامه های کاربردی ساده تر با تحمل های سخاوتمندانه ممکن است سود کافی برای توجیه سفارشی سازی نداشته باشند.